如何防止白色塑料挤出中的模具积聚 是最好的评估作为一个应用系统,而不是作为一个竞赛之间的隔离证书值。对于塑料复合机,母料生产商,和转换器,防止模具内置在白色塑料挤出意味着匹配材料属性与实际配方,工艺窗口,成品目标,供应风险的实际目标是可重复的性能,以最低的交付成本,而不仅仅是技术数据表上的最高数字。.
What Causes Die Build-Up In White Extrusion
决定性的界面是所提供的材料和客户的完整系统之间的界面。在塑料中,重要的变量包括聚合物等级、载体树脂、稳定剂、润滑剂、填料包装、螺杆设计、温度分布和松弛比。改变其中任何一种都可以改变润湿、分布、光学效率、流量、表面外观或耐用性。因此,在一条生产线上工作的等级不能自动与具有类似测定的等级互换。.
A有用候选材料复习将三个问题分开,一是材料能否在不破坏吞吐量的情况下掺入,二是以受控剂量提供所需的外观和功能性能,三是储存、转换和最终使用暴露后,该结果是否保持稳定,该序列防止良好的初始样品绕过工艺和耐久性风险。.
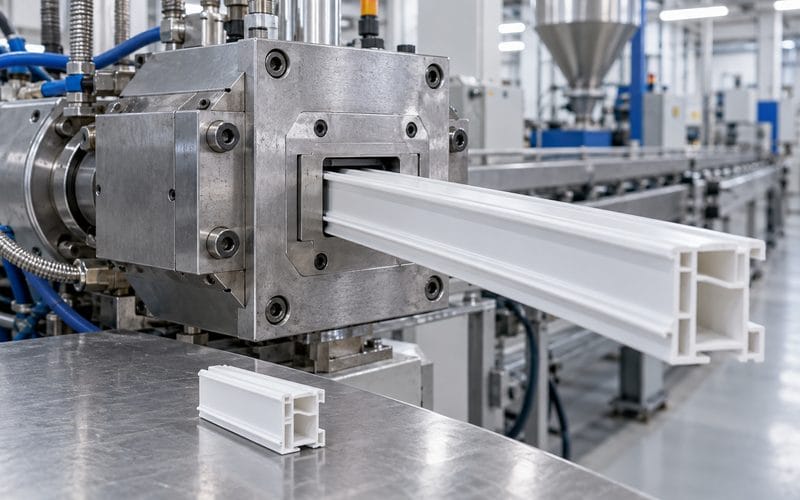
Control The Extrusion Variables
打开样品前写下测试配方。修复原材料批次、添加顺序、批量、设备几何形状、速度、时间、温度、调节、应用或转换设置以及测量方法。记录偏差。如果没有这些控制,正常的实验室变化看起来就像是有意义的所选等级差异。.
用一种公认的生产材料作为控制,当供应一致性很重要时,至少包括两个具有代表性的批次,首先在等量添加时比较候选者,然后围绕其推荐的加工或分散剂窗口优化最有前途的固定配方,暴露敏感性;优化后的比较揭示可实现的价值。.
Checks That Confirm Process Stability
对于此应用,测量熔体流动、压力、筛网残留物、分散体、斑点、不透明度、底色、机械性能和风化。提前定义通过/失败限制并报告测试方法、单位、调节、重复计数和控制结果。方法详细说明了问题,因为来自不同仪器或制备程序的颗粒和颜色值可能无法直接比较。.
| 决策阶段 | 推荐证据 | 问题已回答 |
|---|---|---|
| 传入材料 | 身份、水分、颗粒或残留数据、保留样品 | 该批次是否与批准的供应一致? |
| 加工 | 能量、温度、压力或粘度、吞吐量观测 | 候选材料可以在正常操作窗口内运行吗? |
| 成品 | 外观、光学结果、功能特性、老化 | 面向客户的输出是否通过? |
| 经济学 | 通过剂量、循环时间、产量、返工、交付成本 | 哪位候选人每通过单位的成本最低? |
Particle-size数据可以支持诊断,但必须是特定于方法的,ISO 13320使用等效球模型解释激光衍射粒度分析,它不保证在客户的配方中分散,因此将仪器数据连接起来,以酌情筛选残留物、压力、细度、显微镜或成品结果。.
Run A Production-Relevant Extrusion Trial
- 定义目标产品、控制材料、限制和决策所有者。.
- 条件并识别每种原材料;保留标记样品。.
- 使用固定设备设置和记录温度进行实验室筛查。.
- 在下游成分或加工可以隐藏原因之前测量中间体。.
- 以受控的厚度、基重、几何形状或减速比生产成品样品。.
- 在相关的加速或储存条件下重复关键测试并老化样品。.
- 一次放大一个受控步骤并记录任何线路调整。.
不要从一个视觉上有吸引力的样本中批准这种材料。重复性很重要,因为最大的商业成本通常来自狭窄的处理窗口、更正、报废、停机或客户遮阳声明。生产试验应确认平均性能和对正常植物变异的耐受性。.
Troubleshoot Die Build-Up At The Line
典型的警告标志包括平板、模具堆积、过滤器压力上升、条纹、不透明度差或加工稳定性丧失。首先将失败的样品与相同方法下的保留对照进行比较,然后将原材料变化与配方、设备、环境和测量原因分开。一次改变一个变量;否则成功的校正不会揭示真正的原因。.
如果分散或分布较弱
查充电顺序、润湿时间、剪切或混合能量、温度、水分、分散剂相容性以及筛网或过滤器的状况,更多的能量并不总是答案:过热或停留时间会损坏聚合物、粘合剂、添加剂或表面处理,通过实验建立被评估产品加工窗口的稳定。.
如果外观过去但耐用性失败
Review表面化学、稳定剂或粘合剂保护、暴露条件、试样制备以及薄膜或零件厚度,初始白度和不透明度是筛选性能;它们本身并不能证明风化、热稳定性、粘附性、过滤行为或长期机械完整性。.
本材料供应商资格清单
- 请求当前的规范和每个接受值背后的方法。.
- 确认推荐的应用、处理窗口、剂量和不兼容的系统。.
- 比较多个生产批次并保留经批准的保留样品。.
- 定义包装、防潮、可追溯性、保质期和变更通知。.
- 按实际通过的剂量和工艺条件计算成本。.
- 就投诉证据、响应时间和纠正措施期望达成一致。.
Longtai支持工业颜料和矿物添加剂应用型筛选探索 二氧化钛范围, 的, 回顾 二氧化钛质量检验, 、或者 联系技术销售团队 具有基本配方、工艺、电流控制和目标属性。.
常见问题解答
买家应该如何防止白色塑料挤压模具积聚?
在评估白色塑料挤出中防止模具堆积时,检查分散性、遮光度、熔体压力、吞吐量、热历史、平板脱模和成品一致性。为了保持本文的决策过程合理,请保持树脂、松弛比、温度分布、螺杆速度、停留时间和零件厚度恒定。在测试前定义通过/失败限制,以便视觉上有吸引力的样品不会超过加工稳定性或重复性。.
应如何研究防止白色塑料挤出中模具堆积的意外结果?
(使用相同的方法)将意外结果与保留的控制进行比较, 审查分散度、阴影、熔体压力、吞吐量、热历史、平板输出和成品一致性, 然后一次更改一个配方或工艺变量, 记录样品标识、批次、设备设置和测量条件, 然后再决定白色塑料挤出中模具堆积的防止是否受到材料、工艺或测试的影响。.
在评估防止白色塑料挤出中模具堆积时应记录哪些测量结果?
记录分散度、阴影、熔体压力、吞吐量、热历史、平板输出和成品一致性,以及样品标识、供应商批次、配方版本、设备设置、测试方法、调节时间和原始测量。为了防止白色塑料挤出中的模具堆积,请对每个候选者使用相同的单位和测量顺序,以便可以将差异追溯到材料或工艺而不是测试设置。.
白色塑料挤出中防止模具堆积的验收标准何时可供生产使用?
批准应遵循代表性生产材料的可重复结果,而不是一个成功的实验室样本。确认防止白色塑料挤出中模具堆积的结果在正常操作窗口内仍然可以接受,记录放大过程中进行的任何调整,并保留批准的控制措施以进行传入和投诉比较。.
哪些供应商证据对于防止白色塑料挤出中的模具堆积有用?
请求规格限值、声明的测试方法、代表性批次数据、可追溯性、包装细节、存储指南和变更通知实践。将这些文件与防止白色塑料挤出中模具堆积的工厂检查相匹配;典型值对于筛选很有用,但采购批准应依赖于商定的限值和经过验证的申请结果。.
需要帮助计划比较吗? Longtai送意向申请、制定或流程说明、目标规范、年量、当前问题,团队可推荐起始等级和重点考生材料试用方案。.
技术参考: 官方标准和测试方法资源. 。在设定合同限制之前,先与您的实验室或客户确认当前版本和适用性。.